+86-15052135118


 Makipag -ugnay

Dumating ang isang papasok na batch ng M8 x 30 property-class na 8.8 hex bolts na may kasamang certificate na nagsasabing sumusunod sa ISO 898-1. Ang magnifier ay hindi nagpapakita ng marka ng klase sa ulo. Ang no-go side ng isang thread ring gauge ay umiikot para sa dalawang buong pagliko. Iyon ang sandali na ang pag-inspeksyon ng fastener ay huminto sa pagiging isang gawaing papeles at naging isang pisikal na gate.
Ang gabay na ito ay isinulat para sa pagtanggap ng mga inspektor, inhinyero ng proyekto, at mga kontratista sa pag-install na kailangang i-verify ang mga bolts, turnilyo, at angkla bago sila pumunta sa serbisyo. Sinasaklaw nito ang limang feature group na susuriin, ang mga tool na nagbibigay ng mga mapagkakatiwalaang pagbabasa, ang mga visual na pahiwatig na nagpapakita ng mga failure mode, at isang sequence na maaaring ulitin sa bawat lot. Gumagana ang diskarte para sa mga carbon steel fasteners, stainless steel screws, expansion anchor, at cement screws na ginagamit sa mga gusali at magaan na pang-industriyang assemblies.
Isang mahusay na tumakbo inspeksyon ng fastener hindi nangangailangan ng laboratoryo ng metrology. Nangangailangan ito ng mga naka-calibrate na gauge, malinis na sample, at mga pass/fail na panuntunan na nagmumula sa mga nai-publish na pamantayan sa halip na memorya.
Ang Limang Tampok na Grupo ng Pag-verify ng Fastener
Ang bawat solidong inspeksyon ng mga fastener ay nagsisimula sa parehong premise: ang isang bahagi ay katanggap-tanggap lamang kapag limang feature group ang makumpirma.
- Kasama sa pagkakakilanlan ng materyal ang gradong bakal, gradong hindi kinakalawang na asero, kimika ng patong, at estado ng paggamot sa init.
- Kasama sa geometry ang haba, diameter, thread pitch, hugis ng ulo, drive recess depth, at point form para sa self-drilling screws.
- Kasama sa mga mekanikal na katangian ang tigas, lakas ng makunat, proof load, at ang kawalan ng mga palatandaan ng pagkawasak ng hydrogen sa mga tumigas na fastener.
- Kasama sa kondisyon ng ibabaw ang saklaw ng plating, pagdirikit, mga bitak, kalawang, at pinsala sa mga gilid ng sinulid.
- Kasama sa traceability ang mga selyo ng klase ng ari-arian, numero ng lote, at mga code ng tagagawa na nag-uugnay sa bahagi sa isang materyal na sertipiko.
Ang bawat pangkat ay nagpapakain sa susunod: ang pagmamarka ay nag-aangkin ng grado, ang katigasan ay nagpapatunay nito, ang geometry ay nagpasya na akma, at ang kondisyon sa ibabaw ay hinuhulaan ang buhay ng patong.
Ang inspeksyon ng mga fastener ay ang sistematikong paghahambing ng masusukat na pisikal na katangian laban sa isang tinukoy na pamantayan sa pagtanggap. Umiiral ito upang maiwasan ang mga hindi nabe-verify na bahagi mula sa pagpasok sa isang kritikal na pagpupulong.
Mga Tool at Limitasyon sa Pagtanggap na Nagbibigay ng Mga Mapagtatanggol na Sagot
Ang pagkakaiba sa pagitan ng isang seryosong inspeksyon at isang kaswal na sulyap ay tooling. Ang bawat pangkat ng tampok ay may pangunahing tool at isang malinaw na signal ng pagkabigo.
| Tampok | Pangunahing kasangkapan | Karaniwang depekto | Pagsusuri sa pagtanggap |
| Thread pitch | Thread pitch gauge | Mixed o rolled pitch | Malinis na nakaupo si Blade sa pagitan ng mga thread |
| Laki ng thread | Go / No-Go ring gauge | Hinubad o sobrang laki ng sinulid | Pumunta sa gilid ay tumatakbo nang buong haba; Humihinto ang No-Go sa loob ng dalawang liko |
| Haba at diameter | Digital caliper | Out-of-tolerance shank | Sa loob ng pagguhit o mga limitasyon ng ISO 4759-1 |
| Katigasan | Rockwell tester | Soft case o malutong na core | 8.8 grado: 22 hanggang 32 HRC; 10.9: 32 hanggang 39 HRC |
| Kapal ng patong | Magnetic coating gauge | Manipis na zinc o nawawalang layer | Electro-zinc 5 hanggang 8 microns; hot-dip 45 hanggang 85 microns tipikal |
| Ang higpit | Torque wrench | Under-torque o over-torque | Tumutugma sa halaga ng torque ng pag-install |
Itinatali ng ISO 898-1 ang pagmamarka ng ulo sa pinakamababang lakas ng tensile, na mabe-verify sa pamamagitan ng katigasan o isang buong tensile test.
Pinakamababang tensile strength ng karaniwang ISO 898-1 na mga klase ng ari-arian.
Kung ang hardness reading sa isang 8.8 bolt ay 28 HRC, pumasa ang bahagi. Kung ito ay nagbabasa ng 20 HRC, tanggihan ang lote kahit na ang ulo ay may 8.8 na marka.
Mga Failure Mode at ang Visual Clues na Nagpapakita ng mga Ito
Ang mga pagkabigo ng fastener ay nag-iiwan ng pisikal na ebidensya bago sila magdulot ng downtime. Ginagawa ng mga pahiwatig sa ibaba ang isang papasok na tseke mula sa isang dimensional na pass sa isang hatol sa buhay ng serbisyo.
- Pagluwag: ang mga marka ng saksi ay inilipat sa pagitan ng washer at nut face, o bumababa ang torque reading sa tinukoy na hanay.
- Hydrogen embrittlement: malinis na bali na walang necking, madalas sa isang tubog na tumigas na tornilyo sa loob ng 24 hanggang 72 oras pagkatapos i-install o plating.
- Pagkapagod: mga marka ng beach sa fracture na mukha, simula sa ugat ng sinulid o nick sa ibabaw.
- Overload: nakikitang necking at cup-and-cone fracture sa isang ductile steel bolt.
- Kaagnasan: pulang kalawang, puting zinc corrosion, pitting, o crevice attack sa ilalim ng ulo.
- Pagtanggal ng sinulid: deformed thread flanks, smeared metal, o nut na humihinto bago maupo.
Sa isang pinagtatalunang pagkabigo ng fastener, ang fracture face ay ang pinakamahalagang ebidensya sa site. Gupitin ang isang sample, protektahan ang ibabaw ng bali, at panatilihin ang nabigong bahagi para sa pagsusuri sa laboratoryo.
Mga Pagkakaiba sa Inspeksyon ayon sa Uri ng Fastener
Ang bawat kategorya ng fastener ay nangangailangan ng ibang priyoridad sa inspeksyon: zinc coating para sa carbon steel, grade identity para sa stainless steel, installation evidence para sa mga anchor, at cutting geometry para sa cement screws.
Carbon Steel at Coated Screw
Ang mga carbon steel screw na may rating na 4.8 at 8.8 ay nangingibabaw sa mga koneksyon sa drywall, kahoy, at magaan na bakal. Siyasatin muna ang zinc coating. Ang mapurol, hindi pantay, o pagbabalat ng zinc ay karaniwang nagpapahiwatig ng manipis na plating o hindi magandang pretreatment. Sa mga tumigas na pangkabit na higit sa 1000 MPa, tingnan kung may basag na kalupkop malapit sa ulo, isang karaniwang babalang senyales ng naantalang pinsala sa hydrogen. I-verify ang tigas sa dalawang sample mula sa magkaibang posisyon sa lot.
Mga Tornilyo na Hindi kinakalawang na asero: SUS304 at SUS410
Ang mga hindi kinakalawang na tornilyo ay nangangailangan ng pag-verify ng grado muna. Ang Austenitic SUS304 ay mahinang magnetic at mas malambot; Ang martensitic SUS410 ay magnetic at maaaring patigasin para sa pagbabarena sa metal. Ang magnet ay isang mabilis na paraan ng pag-uuri ngunit hindi isang kumpletong pagsubok sa materyal. Kapag hindi sumang-ayon ang grade certificate at ang magnet, tanggihan ang lote at humiling ng positibong ulat ng pagkakakilanlan ng materyal mula sa supplier.
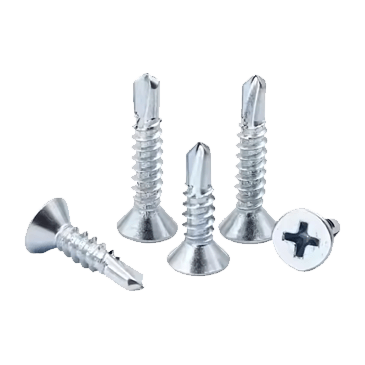
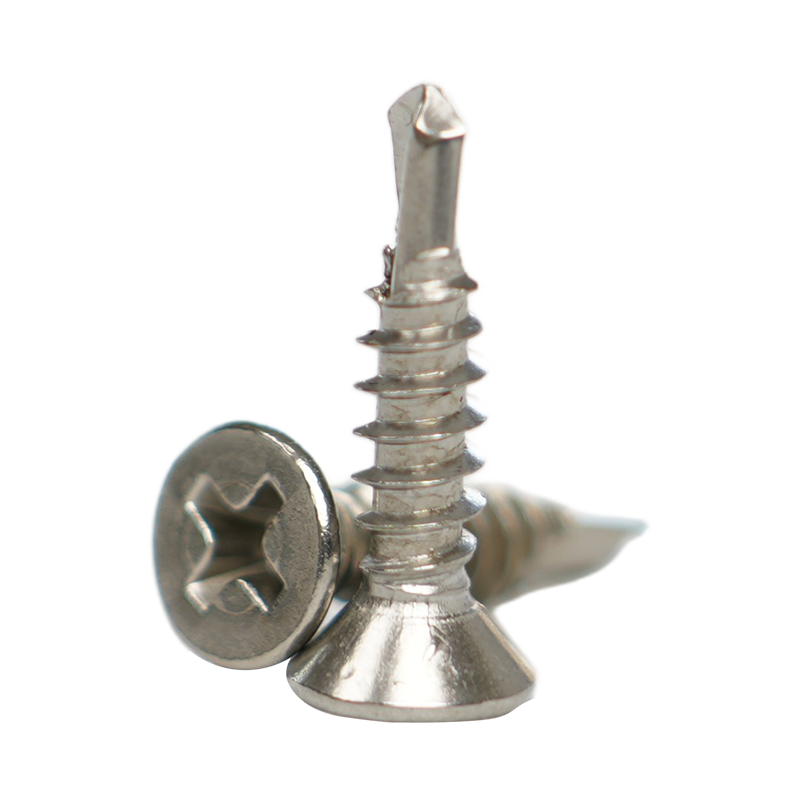 SUS410 Countersunk Self-Drilling Screw na may Heat Treatment Ang mga tumigas na SUS410 na flat-head na self-drill screw na ito ay angkop para sa mga istrukturang bakal at kurtinang dingding. Tamang-tama ang kanilang magnetic martensitic grade kapag tinatalakay ng nakapalibot na text ang pag-verify ng mga stainless steel grade sa pamamagitan ng magnetism bago tumanggap ng isang batch. Tingnan ang Produkto →
Mga Expansion Anchor at Wedge Anchor
Ang inspeksyon ng anchor ay dapat tumuon sa ebidensya ng pag-install. Suriin ang bolt diameter, drill-bit match, embed depth, at torque bago bitawan. Tanggihan ang isang wedge anchor na may durog na mga thread sa expansion zone, isang nawawalang washer, o nakikitang mga bitak sa manggas.
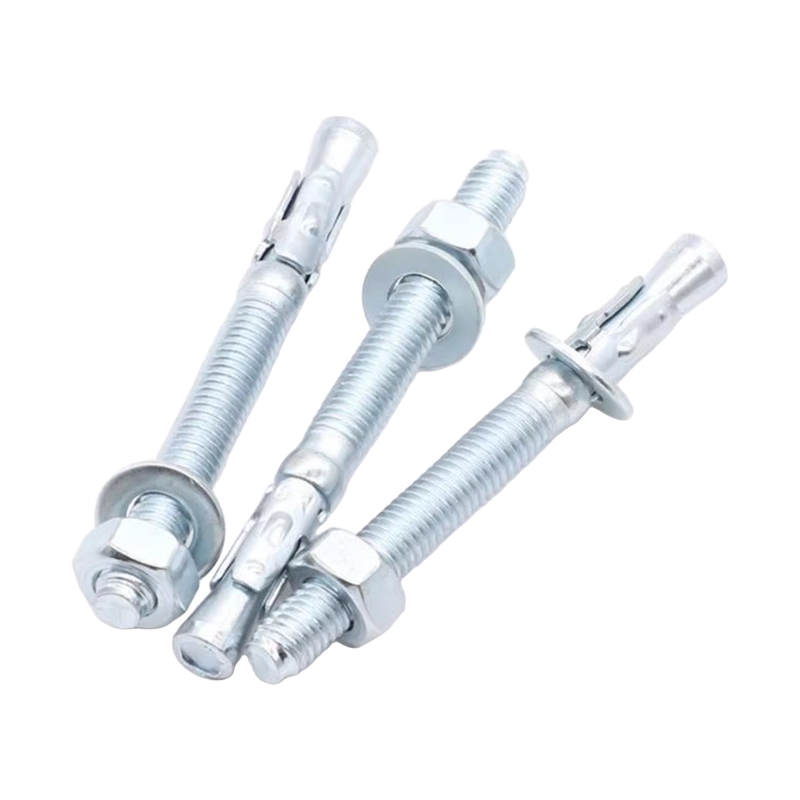 Expansion Wedge Anchor para sa Vibration-Resistant Fixing Ang wedge anchor na ito ay lumalawak laban sa drill hole kapag ang nut ay humihigpit, na ginagawang angkop para sa pag-aayos ng mga pader ng kotse at mga suporta sa istruktura. Idiniin ng katabing talata ang pagsuri sa diameter ng bolt, lalim ng pagkaka-embed, at torque sa panahon ng inspeksyon ng anchor. Tingnan ang Produkto →
Mga Tornilyo ng Semento para sa Kongkreto
Ang mga tornilyo ng semento ay pinutol ang mga sinulid nang direkta sa kongkreto na may matigas na katawan at dinisenyo ang mga flute sa pagputol. Ang pinakakaraniwang mga pagkabigo ay ang maliit na butas ng piloto at hinubad na kongkreto sa paligid ng tornilyo. Siyasatin ang cutting flank para sa mga chips, kumpirmahin ang drill diameter laban sa screw manufacturer chart, at tanggihan ang mga turnilyo na may basag na plating o pagod na punto.
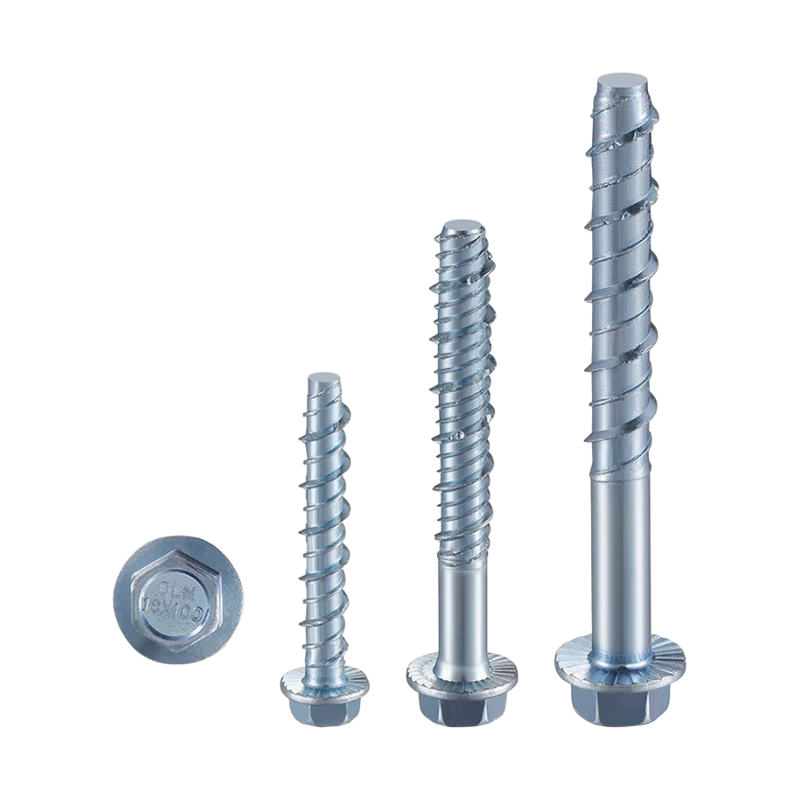 Self-Cutting Concrete Screw para sa Masonry at Concrete Ang mga konkretong self-tapping screw na ito ay pinuputol ang mga thread nang direkta sa matitigas na materyales, na binabawasan ang mga hakbang sa pag-install at nababagay sa mga pasilidad ng konstruksiyon o kapangyarihan. Itinatampok ng sumusunod na talata ang pangangailangan para sa isang umuulit na protocol ng inspeksyon ng papasok na lote, na umaayon sa pagkakalagay ng produktong ito. Tingnan ang Produkto →
Bumuo ng Practical Inspection Protocol sa Limang Hakbang
Ang isang nauulit na protocol ay mas mahalaga kaysa sa anumang solong pagsukat. Gumagana ang sequence na ito para sa mga papasok na lot na 500 hanggang 20,000 piraso.
- Tukuyin ang laki ng sample bago buksan ang lote. Gumamit ng AQL 0.65 para sa mga fastener na kritikal sa kaligtasan at AQL 1.5 para sa mga pangkalahatang bahagi, na may sampling ayon sa ISO 2859-1.
- I-verify muna ang traceability. Kumpirmahin ang numero ng lot, sertipiko ng materyal, at sertipiko ng coating, pagkatapos ay hilahin ang mga sample mula sa maraming kahon, hindi lamang sa tuktok na layer.
- Magsagawa ng mga visual na pagsusuri sa 5x magnification para sa pagmamarka, mga bitak, kaagnasan, at mga depekto sa plating.
- Magsagawa ng dimensional at mechanical checks: caliper para sa haba, ring gauge para sa laki ng thread, Rockwell para sa tigas, magnetic gauge para sa kapal ng coating.
- Itala ang mga resulta at magpasya. Tanggihan ang buong lote para sa anumang kritikal na depekto; i-quarantine ang mga bahaging hindi tumutugma at ibalik ang mga ito nang may malinaw na nakasulat na ulat.
Kailan Tatanggihan at Ibabalik ang isang Fastener Lot
Magtakda ng mga hangganan ng pagtanggi bago buksan ang kahon, hindi pagkatapos ng hindi pagkakasundo sa supplier.
- Nawawala o hindi nababasa ang pagmamarka ng klase ng ari-arian sa mga bolt na may mataas na lakas.
- Ang No-Go gauge ay lumalampas sa dalawang buong pagliko.
- Katigasan sa labas ng hanay ng klase ng ari-arian sa dalawa o higit pang mga sample.
- Pinahiran ang mga paltos, pagbabalat, o nakikitang base-metal na mga bitak.
- Mixed material, mixed head styles, o mixed coatings sa isang lot.
- Anumang palatandaan sa hydrogen-induced cracking sa mga tumigas na bahagi.
Ang mga fastener na nabigo sa visual na inspeksyon ay hindi dapat ilabas. Ang rework ay kadalasang sumisira sa plating o sa thread flanks, at ang mga reworked fasteners ay nabigo nang mas maaga kaysa sa mga bago.
Mga Tanong sa Pag-inspeksyon ng Fastener Karamihan sa mga Nag-install
Gaano kadalas dapat suriin ang mga fastener sa serbisyo?
Siyasatin ang mga joint na kritikal sa kaligtasan nang hindi bababa sa isang beses bawat taon, at suriin ang anumang nakalantad sa panginginig ng boses o panlabas na kahalumigmigan tuwing tatlong buwan. Para sa mga tensioned bolted na koneksyon, ang re-torque checks ay pinakamahalaga sa unang linggo ng serbisyo dahil ang pagpapahinga ay nangyayari nang maaga.
Aling mga tool ang kailangan para sa papasok na inspeksyon ng mga fastener?
Isang digital caliper, thread pitch gauge, Go / No-Go ring gauge set, Rockwell hardness tester, magnetic coating gauge, torque wrench, at 5x magnifier cover halos lahat ng papasok na lote. I-calibrate ang mga tool sa haba at torque sa mga masusubaybayang pamantayan isang beses bawat taon.
Maaari bang magamit muli ang mga bolts pagkatapos ng inspeksyon?
Huwag muling gamitin ang mga bolts na nagpapakita ng kaagnasan, pagkasira ng sinulid, o anumang plastic deformation. Ang mga bolt na may mataas na lakas na higit sa 10.9 ay hindi dapat gamitin muli maliban kung ang tungkulin sa pagkapagod ay napakababa at ang kondisyon ng thread ay nakumpirma gamit ang isang No-Go gauge.
Sapat ba ang isang magnet upang siyasatin ang mga hindi kinakalawang na asero na pangkabit?
Ang magnet ay isang mabilis na pagsubok sa pag-uuri, hindi isang buong pagsubok sa materyal. Maaari nitong paghiwalayin ang austenitic SUS304 mula sa martensitic SUS410 sa karamihan ng mga kaso, ngunit hindi nito matukoy ang maling chemistry sa loob ng parehong grado. Gumamit ng positive material identification spectrometer kapag nakadepende ang kaligtasan sa grade.